工业防腐涂层:环境分级与体系选择
从腐蚀介质、钢材处理、底中面层配套及复涂控制,建立工业设备与钢结构选型逻辑。
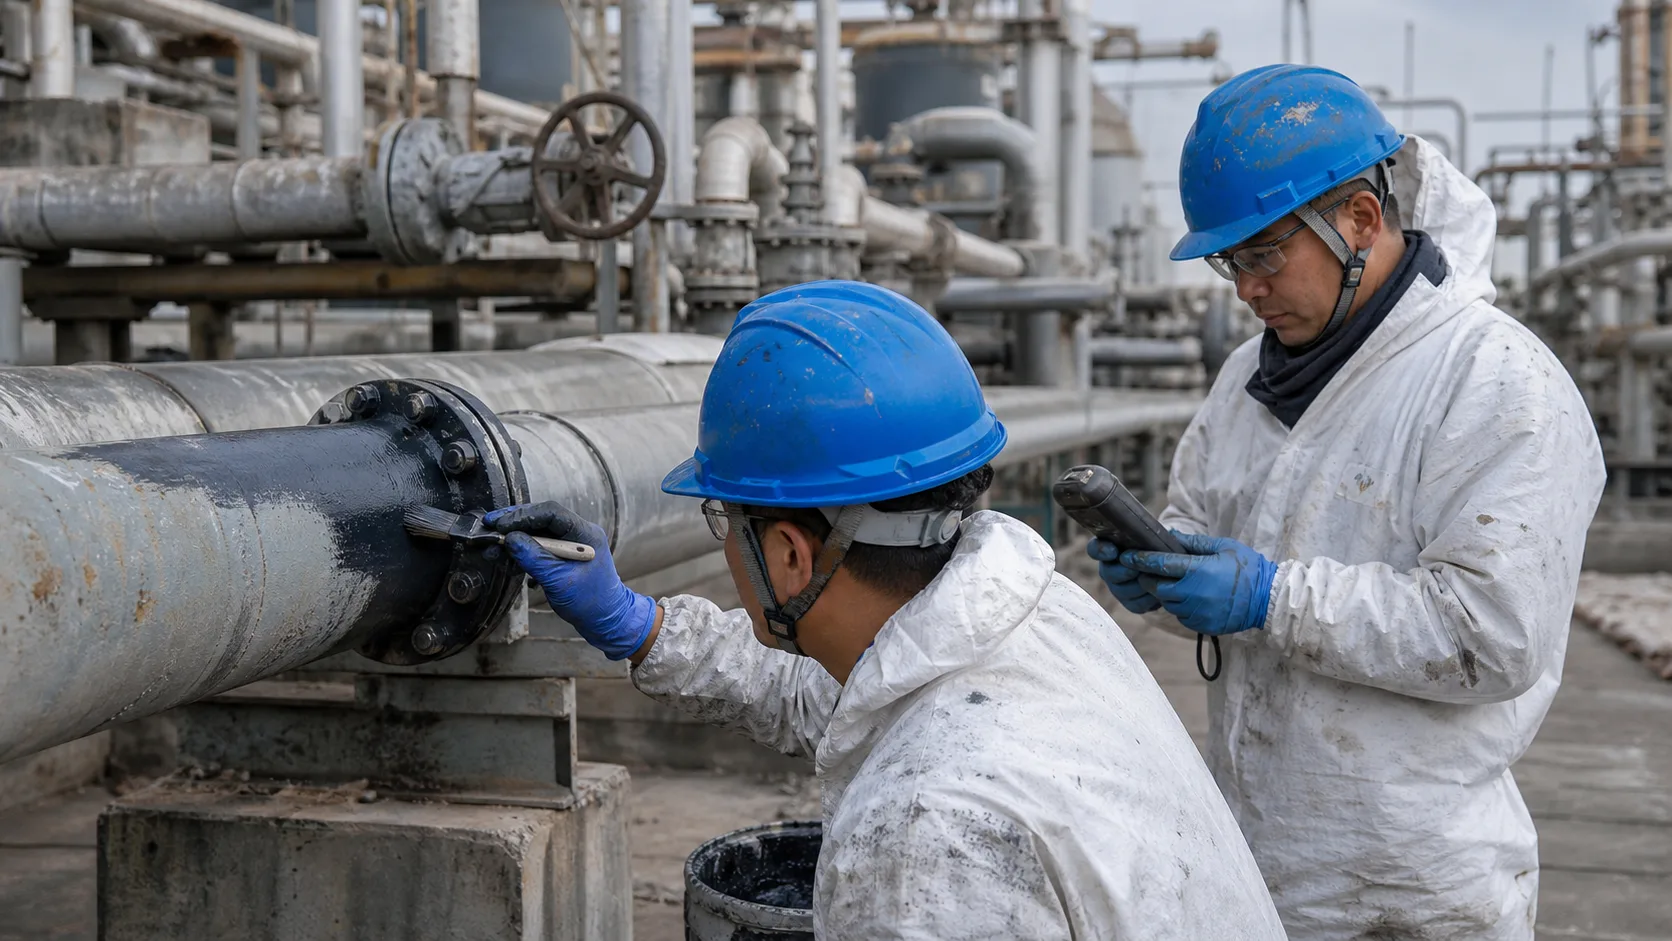
工作人员在工业管道旁进行涂装与检查
识别真实腐蚀工况
明确盐雾、酸碱、溶剂、湿热、紫外线及冷热循环条件,并区分飞溅、间歇接触和长期浸泡。仅以“耐酸碱”概括工况不足以完成可靠选型。
钢结构表面处理
彻底清除油脂、锈蚀、氧化皮和失效旧涂层。喷砂或打磨后应及时除尘并施工配套底漆,避免表面再次氧化或受潮。
焊缝、锐边、螺栓、孔洞和难以覆盖的位置应先做预涂,再进行整体施工。
底涂、中涂与面涂配套
底层负责附着与防锈,中间层承担屏蔽和厚度,天冬聚脲面层提供耐候、耐磨及进一步的介质阻隔。不同品牌或不同固化体系未经测试不应随意混用。
检查与维护
施工过程检查干湿膜厚、漏点、针孔与层间状态;投用后结合介质、清洗频率和机械损伤制定巡检周期。局部破损应尽早修补,避免腐蚀从缺口向涂层下扩展。
腐蚀调查与体系设计
工业防腐选型的第一步是把“腐蚀”拆解成可测量条件,包括介质名称与浓度、温度范围、接触频率、浸泡或飞溅方式、清洗制度、紫外暴露、冷凝以及机械磨损。相同钢结构在室内干燥区、室外大气区和设备保温层下的失效机理完全不同。设计人员应结合历史腐蚀位置、停机窗口和可维护性划分防护分区,再决定底漆的防锈与附着功能、中间层屏蔽厚度以及面层的耐候、耐磨或耐介质要求。
防腐体系按基材、表面处理、膜厚、养护和接触介质进行设计。持续浸泡、强溶剂、高温及冷热循环项目开展配套试验,形成完整底中面涂工艺。
表面处理与涂装组织
钢材表面处理决定了防腐体系的寿命上限。施工前应清除油脂、盐分、焊渣、飞溅、锐边和失效旧漆,喷砂或机械处理达到约定清洁度及粗糙度。处理后的表面应避免手汗、雨水和粉尘再次污染,并在返锈前完成底漆。焊缝、螺栓、边角、背面和狭窄位置容易出现低膜厚,应采用条涂或预涂补足,再进行整体施工。旧涂层维修还需做相容性和附着试验,不能默认新旧材料天然相容。
现场组织要围绕适用期和复涂窗口安排。配料采用校准秤具,先搅匀各组分,再按规定比例低速混合;桶边和桶底需要刮入混合区,避免局部比例异常。喷涂、滚涂或刷涂应根据构件形状、目标厚度和环境限制选择。每道涂层记录湿膜、用量和外观,达到规定状态后再复涂。超过复涂窗口时应按要求清洁并粗化,恢复机械咬合,严禁在粉尘、结露或未固化表面继续覆盖。
质量检验与寿命管理
防腐验收包括表面处理记录、环境条件、干膜厚度、漏点、针孔、附着及外观。膜厚应按构件类型和面积制定测点,边角与焊缝单独关注;检测仪器在使用前后校准,并保留原始数据。对储罐、管道内壁或浸泡区域,可按项目要求进行电火花检漏,但电压、探头和涂层固化状态必须匹配,防止检测本身损伤涂层。发现缺陷后要标记范围、查清层位,再打磨至牢固边缘分层修补。
投入运行后的维护不能等到大面积锈蚀才开始。建议建立构件编号、初始照片、膜厚分布、介质条件和维修历史档案,根据腐蚀等级设置季度或年度巡检。重点观察积水区、保温层接口、支座、螺栓、焊缝和频繁碰撞位置。小面积划伤或锈点及时处理,既能阻止腐蚀在涂膜下扩展,也能减少停机范围。清洗剂、消毒剂或工艺介质发生变化时,应重新分析原体系的耐受性。
项目落地与风险复核
正式进场前,项目负责人应组织设计、材料、施工和使用方共同完成条件复核,把图纸要求转换成现场可执行的区域清单。清单至少包含基材类型与状态、目标层次和膜厚、节点位置、材料批次、单次配料量、施工工具、人员分工、环境控制、复涂时间及开放条件。对交叉作业、临时用电、通风、防火和成品保护同步安排,避免涂装工序与焊接、切割、扬尘或设备安装相互干扰。首个作业区完成后进行班组自检和技术复核,将实际用量、固化状态与样板结果比较,确认无系统性偏差再连续展开。
基层处理、底涂、缺陷修补、节点加强和面层施工完成后,分别检查并保存照片与数据。发现材料异常、环境不符合施工要求或大面积缺陷时,暂停该区域施工,保留样品和记录,交由技术人员处理。返工记录写明破坏位置、处理范围、采用材料和复查结果。